PSA 变压吸附制氮机噪音主要分为空压机本体噪声、阀门切换冲击噪声、排气泄压噪声、管路共振、漏气异响五大类;常规合格制氮机噪声≤75~80dB (A),超标一般是设备老化、消音件失效、安装共振、气路参数异常导致。
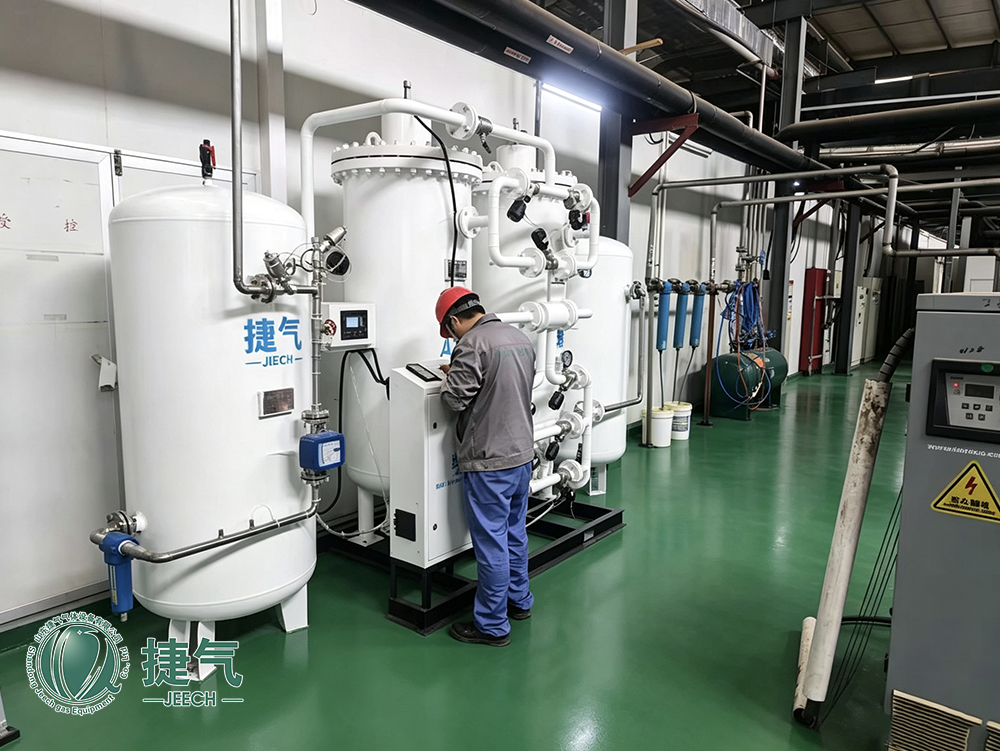
一、噪音过大原因分类 + 异响特征
1. 空压机单元(最大噪声源,持续低频嗡鸣、摩擦声)
主机轴承磨损、转子间隙变大、润滑油不足 / 变质;
皮带松动、联轴器对中偏差,周期性撞击声;
进气滤芯堵塞,进气气流啸叫;
空压机原配消音器老化、堵塞;
空压机底座刚性落地,振动直接传给地面、钢架。
2. 吸附塔切换阀门(周期性 “砰、哒” 冲击声,随制氮周期规律出现)
电磁阀 / 气动阀阀芯老化、密封损坏、动作不同步;
阀门启闭速度过快,泄压瞬间压力冲击;
控制时序参数偏移,两塔切换压差过大;
阀门固定支架松动,阀体敲击机架。
3. 排气泄压口噪声(高频刺耳排气声,泄压阶段爆发)
排气消音器堵塞、分子筛粉末堵住消音孔、消音芯锈蚀失效;
排气管径偏小、流速过高、弯头过多,气流湍流;
泄压排气直排,没有扩容降压结构。
4. 管路、罐体共振(低沉嗡嗡声,手摸管道明显震动)
管道全部刚性连接,振动跨设备传递;
管卡支架松动、支架与管道硬接触;
管路长度、弯头布局形成气流共振;
储气罐、吸附塔固定地脚无减震。
5. 漏气异响(持续尖锐嘶嘶声)
法兰垫片老化、阀门密封渗漏、焊缝微漏,高压气体喷射噪音,同时伴随氮气纯度下降、耗气量上升。
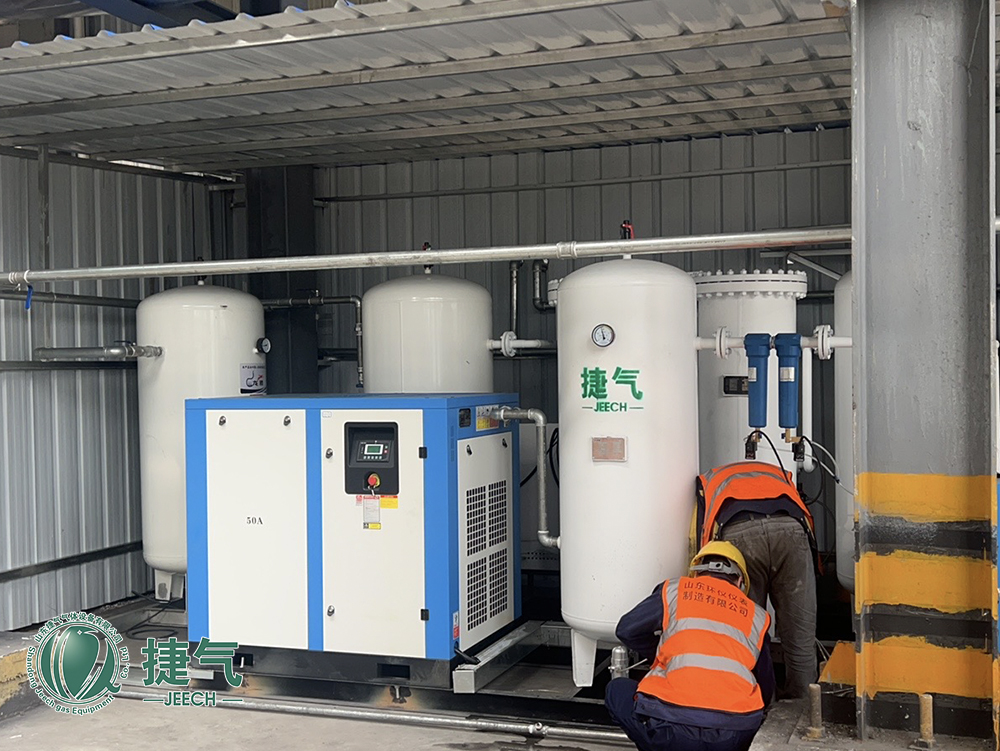
二、降噪治理方案(优先排查维修→源头降噪→传播路径隔声)
第一步:故障检修(低成本,优先做)
空压机保养:更换润滑油、轴承、滤芯,校正联轴器对中,张紧皮带;
气路检漏:肥皂水喷涂法兰、阀门、焊缝,更换损坏垫片;
检查排气消音器:拆开清理分子筛粉尘,堵塞严重直接更换专用 PSA 阻抗复合消音器 / 扩散消音器;
阀门调试:重新校准 PLC 切换时序,加装缓冲节流,减慢阀门启闭速度;更换老化电磁阀、气动阀。
第二步:源头降噪(声源处理)
进气消音:空压机进气口加装阻抗复合消声器;进气管道做软接;
排气末端消音:泄压放空口配套扩容消音器,排气管道适当放大管径、减少急弯;可把排气引至室外;
减震隔振:空压机、制氮主机底座加装弹簧减震器 / 橡胶减震垫;管道全部增加不锈钢波纹柔性接头,切断振动传递;管卡内部加橡胶衬垫;
流速优化:控制放空管道流速,降低气流冲击。
第三步:隔声阻断(传播路径降噪,降噪量 10~25dB)
空压机隔声罩(最常用):定制双层隔声罩,内部填充离心玻璃棉 + 穿孔板吸音结构;必须预留通风散热通道,通风口配套消声百叶,防止热积累;预留检修门、观察窗;
管路隔声包裹:排气管、高压管外敷隔音棉 + 防护外皮;
独立机房 / 隔声屏障:条件允许时,空压机与制氮主机单独放隔声机房,墙面、顶面做吸音;厂区边界设置移动式隔声屏障;
布局优化:设备远离墙体、钢架,避免声波反射叠加放大噪声。
第四步:选型与运行优化(新上项目)
优先选用静音螺杆空压机、变频空压机;选用带缓冲泄压结构的程控阀;设计阶段预留消音器安装位置、柔性接头、减震基础。
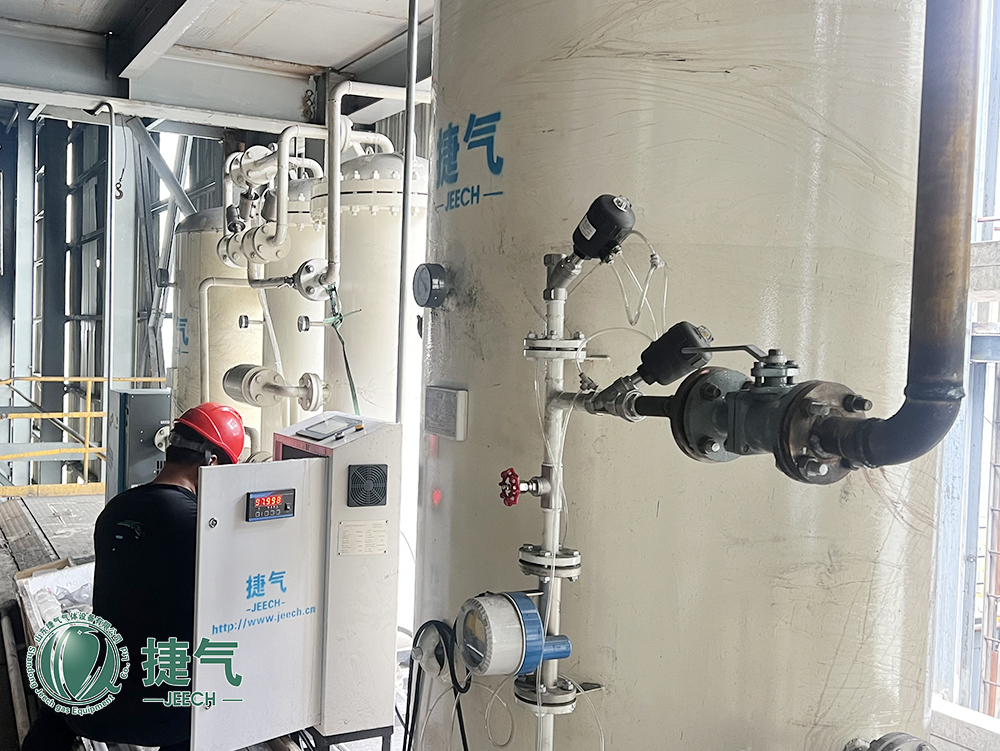
三、快速排查顺序(现场检修流程)
区分噪音是持续响(空压机、漏气、共振)还是间歇周期性响(阀门切换、泄压排气)
停机检查消音器是否堵塞
肥皂水检漏,排除漏气啸叫
触摸管道、机架判断是否共振
检查空压机振动、油温、异响
核对阀门切换时序
山东捷气气体设备有限公司 地址:山东省济南市章丘区龙跃街2100号产发先进装备智造港 备案号:鲁ICP备2020034881号-1
免责声明:网站部分图片和内容来源于网络,如有问题请及时与我们联系。